プレカットされたシーシャ フォイル ディスクが水タバコ ラウンジの運営を効率化する方法
プレカットされたシーシャフォイルディスクが実際に解決するもの
水タバコラウンジ、ディストリビューター、またはボウルを大量に詰め込むプライベート会場はすべて、手作業によるフォイルカットという同じボトルネックに直面しています。スタッフがロールからシートを引き裂き、ボウルの上に広げ、余分な部分を切り取り、通気孔を 1 つずつ開けます。これを一晩に何十杯も掛ければ、人件費は理論上のものではなく、測定可能なものになります。
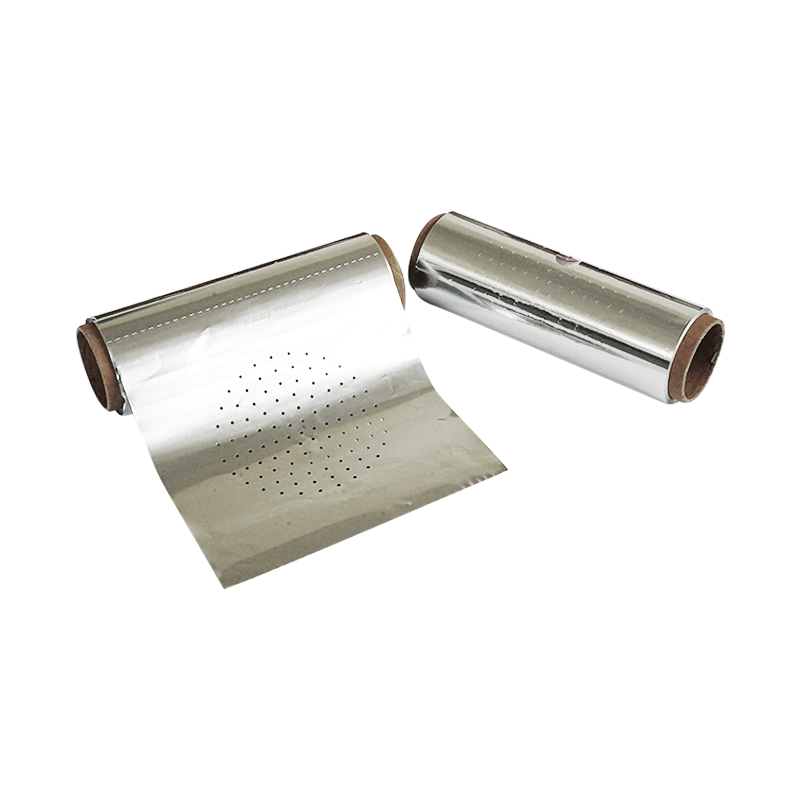
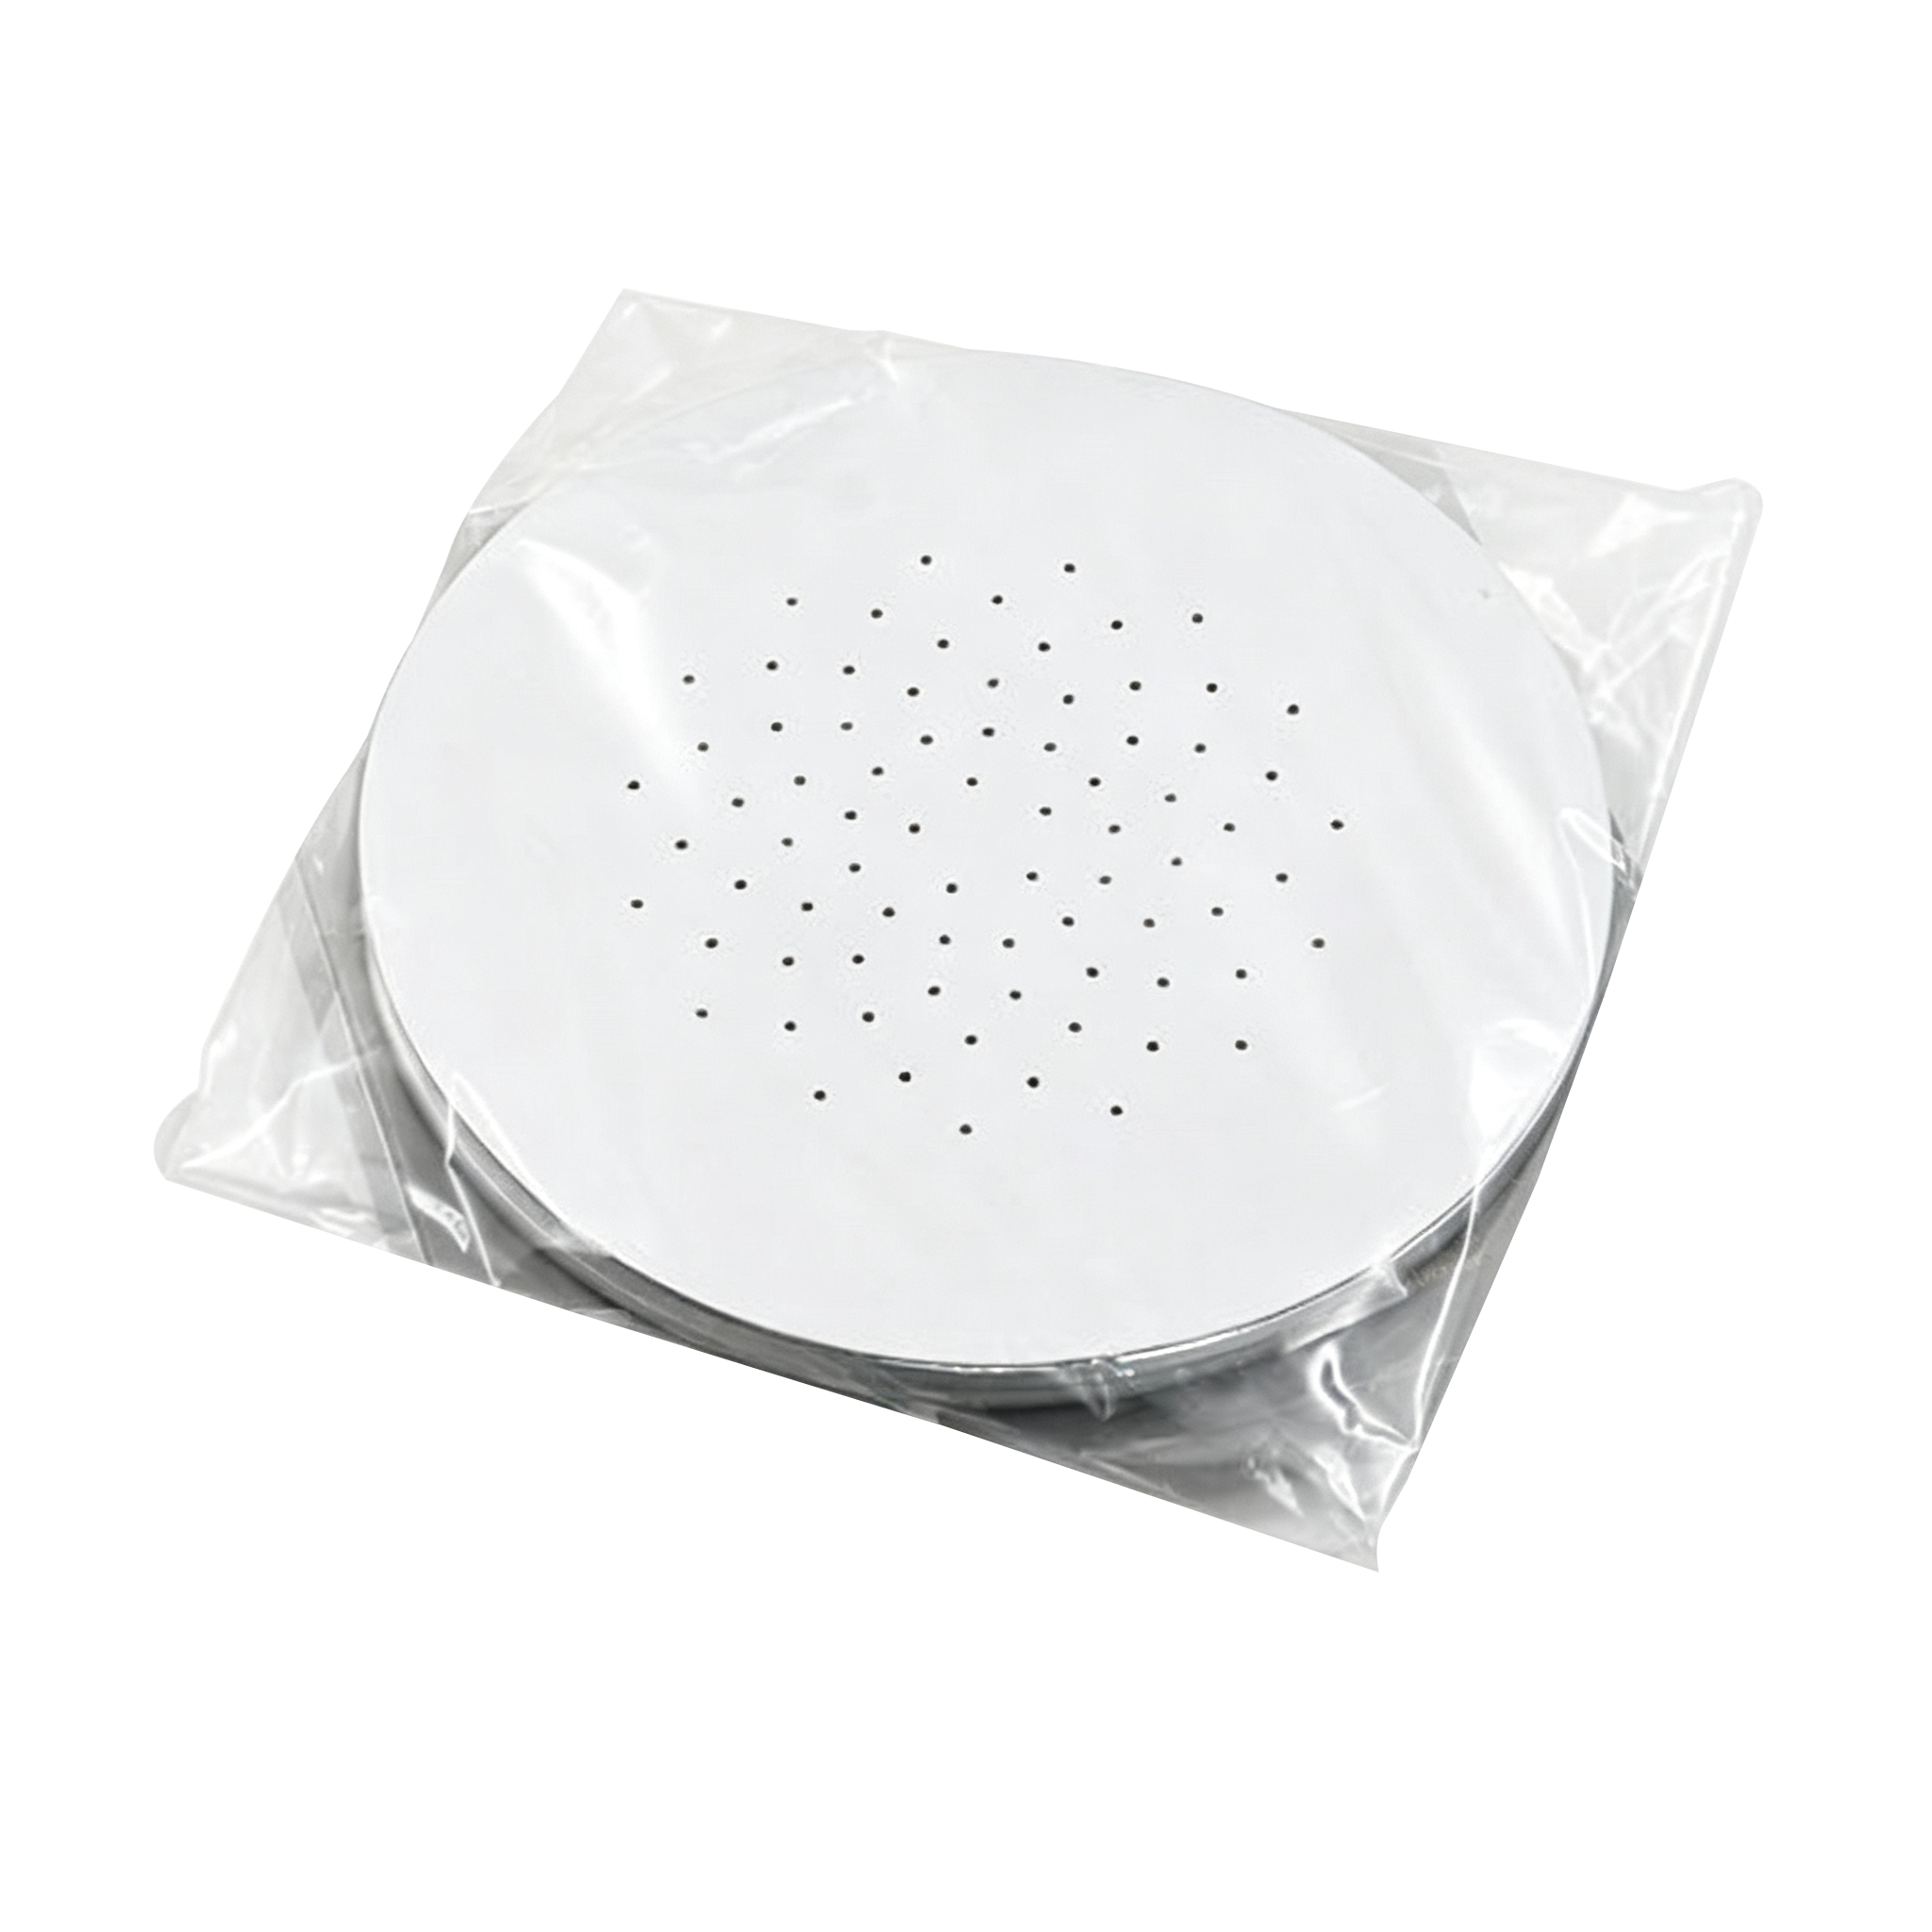
OEM プレカット シーシャ フォイル ディスク その繰り返しのステップを完全に削除します。平らなロールではなく、材料は個別のサイズの円として到着し、一貫した通気パターンですでにパンチされており、現場で一度もカットすることなく、すぐに伸ばして固定することができます。このガイドで詳しく説明する実際のスループット数値と比較して測定するまでは、この変化は小さいように思えます。
キーポイント: プレカットディスクは目新しいフォーマットではありません。これは、切断と穴あけの労働力を使用時点から製造時点に戻し、自動化および標準化できるサプライチェーンの決定です。
OEM 製造がロールをレディディスクに変える方法
生産順序を理解することは、購入者が価格以上の点でサプライヤーを評価するのに役立ちます。このプロセスは 4 つの段階を経て進み、各段階は完成したディスクの厚さの一貫性、穴のパターンの精度、エッジの品質に影響を与えます。
コイルの巻き戻しと検査
生の箔はコイルとして到着し、巻き出し機を通過し、そこで厚さと表面仕上げが継続的にチェックされます。許容公差を超える差異は、素材がパンチング段階に到達する前にフラグが立てられるため、ディスクのバッチ全体が、熱下でのみ現れる欠陥を継承することが防止されます。
換気用ロータリーパンチング
換気パターンは、手持ち式ポーカーではなく、回転式パンチツールを使用して適用されます。これは、完成したボウル全体の気流の一貫性に最も影響を与える段階です。穴の数、間隔、直径は機械的に設定されるため、同じバッチのディスク 1 とディスク 10,000 は、ボウルの上にホイルを置くと同じように動作します。
固定直径へのディスク切断
換気パターンが設定されると、材料は標準的なボウルのサイズに合わせた固定直径で個々の円に切断されます。直径は手作業ではなく工具によって設定されるため、パック内のすべてのディスクはトリミングすることなく同じボウルの設置面積に適合します。
積み重ね、計数、梱包
完成したディスクは積み重ねられ、計数され、防湿パッケージに密封されます。ここでは、カウントの精度が思われている以上に重要です。ラウンジで大量に注文する場合、出荷ごとに手動で再カウントすることなく在庫を計画するために、予測可能なパックごとの数量が必要です。
すぐに使えるホイルシートが夜間の業務を変える理由
すぐに使える水ギセルホイルシート ボウルごとの労働時間、シフトごとに発生する廃棄物、喫煙セッション自体の一貫性という 3 つの運用変数に直接影響します。会場の規模に応じて複合性が異なるため、それぞれを個別に分析する価値があります。
労働時間は大量に増えると急速に増加する
忙しい夜に 1 つのラウンジで 60 ~ 100 個のボウルを準備すると、手動のフォイル準備だけでスタッフの有意義な時間が失われる可能性があります。プレカットディスクでは切断と穴開けのステップが省略され、伸ばして固定する動作だけが残ります。これにより、新しいスタッフのトレーニングが短縮され、必要なトレーニングが少なくなります。
定径切断による廃棄物削減
ロールからホイルを手でカットすると、ボウルの上でホイルが足りなくならないようにスタッフが多めにカットするため、ほとんどの場合端切れが発生します。固定直径ディスクは最初からボウルの設置面積に合わせてサイズ設定されているため、オフカットの問題は事後的に管理されるのではなく、計画的に設計されます。
顧客のセッションの一貫性
フォイルを通る空気の流れは、ボウルが実際にどのように煙を出すかを決める最大の変数の 1 つです。通気孔を手作業で開ける場合、間隔と穴のサイズがボウルごとに異なり、吸引抵抗と熱分布が変化します。機械でパンチされたパターンはその変動を一定に保ちます。これは、ほとんどの会場が認識しているよりもリピーターにとって重要です。
ハンドカットフォイルとプレカットディスク: 直接比較
以下の表は、購買マネージャーまたはラウンジ運営者がロールストックを継続するかプレカット形式に切り替えるかを決定する際に考慮する実際的な違いを示しています。
| 因子 | ハンドカットロールフォイル | プレカットホイルディスク |
|---|---|---|
| ボウルごとの準備時間 | スタッフのスキルに応じてそれ以上 | 下位, consistent across staff |
| 通気孔の一貫性 | 可変、手で突く | 固定、機械パンチ |
| ボウルあたりの材料廃棄物 | より高くトリミングされた端材 | 下位, sized to bowl diameter |
| 新入社員には研修が必要 | 中程度から高程度 | 最小限 |
| 最適な用途 | 非常に少量のボウルまたはカスタムのボウル形状 | 中~大容量、標準ボウルサイズ |
どちらの形式も普遍的に優れているわけではありません。特殊なボウル形状や夜間のボリュームが極端に少ない会場でも、ロールストックの方が柔軟である可能性があります。量が一晩に数十杯を超えると、プレカットディスクの固定準備時間の方が柔軟性を上回り始めます。
調達前に確認すべき技術仕様
すべてのプレカット フォイル ディスクが同じ公差で作られているわけではありません。サプライヤーを評価するバイヤーは、一般的なマーケティング上の主張に頼るのではなく、具体的な数値を要求する必要があります。以下のカテゴリは、ボウルでのパフォーマンスに実際に影響を与えるものをカバーしています。
| 仕様 | 確認事項 |
|---|---|
| フォイルゲージ範囲 | サンプル片だけでなく、バッチ全体にわたって一貫した厚さ |
| ディスク直径のオプション | 会場または最終顧客が使用する一般的なボウルのサイズに適合 |
| 通気孔の数と配置 | 対象となる木炭の種類に応じた固定パターン密度 |
| 包装形態 | 密閉スリーブs or resealable packs sized for storage space |
| 最低注文数量 | カスタムのディスク直径または穴パターンに基づいて階層化 |
カスタム直径と穴パターンのリクエスト
独自のラベルの下で調達している流通業者の場合、 ラウンドプレパンチシーシャラッパー 特定の直径と穴密度に合わせて構築することは通常可能ですが、最小注文数量に影響します。小規模なカスタム加工では、工具を標準外のサイズに合わせて調整する必要があるため、通常、単位あたりのコストが高くなります。
保管および保存安定性
パッケージ化されたディスクは、直接湿気や極端な温度変化を避けて保管してください。ホイル自体は安定していますが、湿気の多い裏手の場所に保管すると、包装材や保護用の挟み込みが金属よりも早く劣化する可能性があります。
品質管理の留意点
プレカットディスクはボウルに届く前に大量に生産されるため、製造中に発生した欠陥がバッチ全体に残ります。サプライヤーに次の点をどのように管理しているかを尋ねると、一般的な品質主張よりも信頼性を明確に把握できます。
- コイル巻き戻し段階での厚さサンプリング周波数
- ロータリーパンチング装置の金型メンテナンススケジュール
- 位置ずれした穴パターンの不良率追跡
- コイルロットから最終パックまでのバッチトレーサビリティ
- 出荷前の包装シールの完全性テスト
実践的なヒント: 大量注文を確定する前にサンプル パックをリクエストし、最上層だけでなく、パック内のさまざまなポイントから引き出された少なくとも 10 枚のディスクにわたる穴間隔の一貫性を確認してください。
日常業務でパンチ済みホイルを使用するためのベストプラクティス
プレカット形式に切り替えると、準備ワークフローが若干変わります。以下の手順は、ほとんどの中規模会場がボウルパッキングルーチンをどのように適応させているかを反映しています。
- 使用前の取り扱いを制限するために、ディスクを元のスリーブ内の梱包ステーション近くにステージングします。
- 片方の端から伸ばすのではなく、押し下げる前に、ボウルのリムの中央にディスクを置きます。
- カット済みの直径がすでにカバー範囲を占めているため、ホイルをピンと張って引っ張るのではなく、リムの周りを軽く押してエッジを固定します。
- 木炭を置く前に、穴のパターンが梱包材の中心にあることを確認してください。
- 特に湿気の多い保管環境では、古いパックが最初に使用されるように在庫をローテーションします。
ディスクの直径とボウルのタイプの一致
標準ボウル、漏斗ボウル、ボルテックススタイルボウルは、それぞれリムの直径がわずかに異なります。 2 つまたは 3 つのディスク サイズを手元に置いておくと、忙しい夜でもカスタム カットを必要とせずに、ほとんどの標準機器をカバーできます。
よくある質問
Q1: プレカットディスクは、現場でロールからカットされたフォイルとどう違うのですか?
プレカットされたディスクは、製造中に固定工具を使用して打ち抜かれ、サイズ調整されるため、各ユニットにわたって通気孔の間隔と直径が一定に保たれます。現場でのホイルカットはスタッフの技術に依存し、ボウルごとに異なります。
Q2: パンチ済みディスクをカスタム直径で注文できますか?
はい、ほとんどのメーカーはカスタム直径と穴パターンのオプションを提供していますが、小規模なカスタムでは通常、標準サイズよりも高い最小注文数量が必要になります。
Q3: プレカットホイルを使用すると、ボウルの燻製の仕方が実際に変わりますか?
穴の間隔が一定であると、空気の流れと熱分布が変化し、描画と燃焼速度に影響します。パターンは手作業ではなく機械によって固定されるため、セッションはボウルごとに予測しやすくなる傾向があります。
Q4: カット済みのホイルパックはどのように保管すればよいですか?
密封したパックは、直接熱や湿気を避け、乾燥した場所に保管してください。パッケージや保護用のインターリーブは、通常、ホイル自体よりも湿気に敏感です。
Q5: ボリュームの少ない会場では、プレカット ディスクに切り替える価値はありますか?
毎晩のボウル数によって異なります。非常に少量のオペレーションでは、切り替えを相殺するほどの時間の節約が見られない可能性がありますが、一晩に数十のボウルを詰める会場では、通常、人件費はすぐに回収されます。
Q6: 大量注文する前に確認すべきことは何ですか?
完全な生産を開始する前に、サンプル パックをリクエストし、複数のディスクにわたるゲージと穴のパターンの一貫性を確認し、パッケージング シールの品質を確認します。