穴あきシーシャフォイルが従来のシートよりも優れた熱管理の選択肢となる理由
水ギセルボウルセットアップにおけるフォイルの機能
水ギセルのセッションでは、フォイル層がボウル内の燃えている木炭とパックされたタバコまたはハーブミックスの間に置かれます。その仕事は表面的には単純に見えますが、実際にはかなり厳しいバランスをとる行為を実行します。つまり、残り火、灰、および直接の炎の接触を抑えながら、ボウルを均一に煙に保つために十分な熱を下方に伝導する必要があります。ホイルの適合性が低いと、空気の流れが妨げられ、ボウルが繰り返し消えてしまうか、熱が過度に早く通過してミックスが焦げ、数分以内にきつい焦げた味が発生します。
フォイルの選択は、ボウルのデザインや木炭の種類に比べて後回しにされることが多いですが、セッションの長さ、フレーバーの一貫性、および 1 回の座席で使用される木炭の量に測定可能な影響を与えます。ラウンジや小売店は、シートを自分でカットすることから専用のシートの使用に切り替えています。 水ギセルアルミホイルシート 通常、夜間のサービス全体にわたってボウルの再起動が少なくなり、煙の発生がより予測可能になったと報告します。
穴あきホイルが手で穴を開けたシートよりも優れている理由
自分でホイルを切り、つまようじやフォークで穴を開ける人のほとんどは、不規則な穴のパターンになってしまいます。いくつかの穴は大きすぎたり、いくつかの穴は互いに近すぎたり、手が自然に最も強く押した場所に塊が集中したりします。この凹凸により、最も密度の高いホール クラスターの直下にホット スポットが形成され、その他の場所には低温で加熱不足のゾーンが形成されます。その結果、ボウルの片側から反対側まで不均一に焼けます。
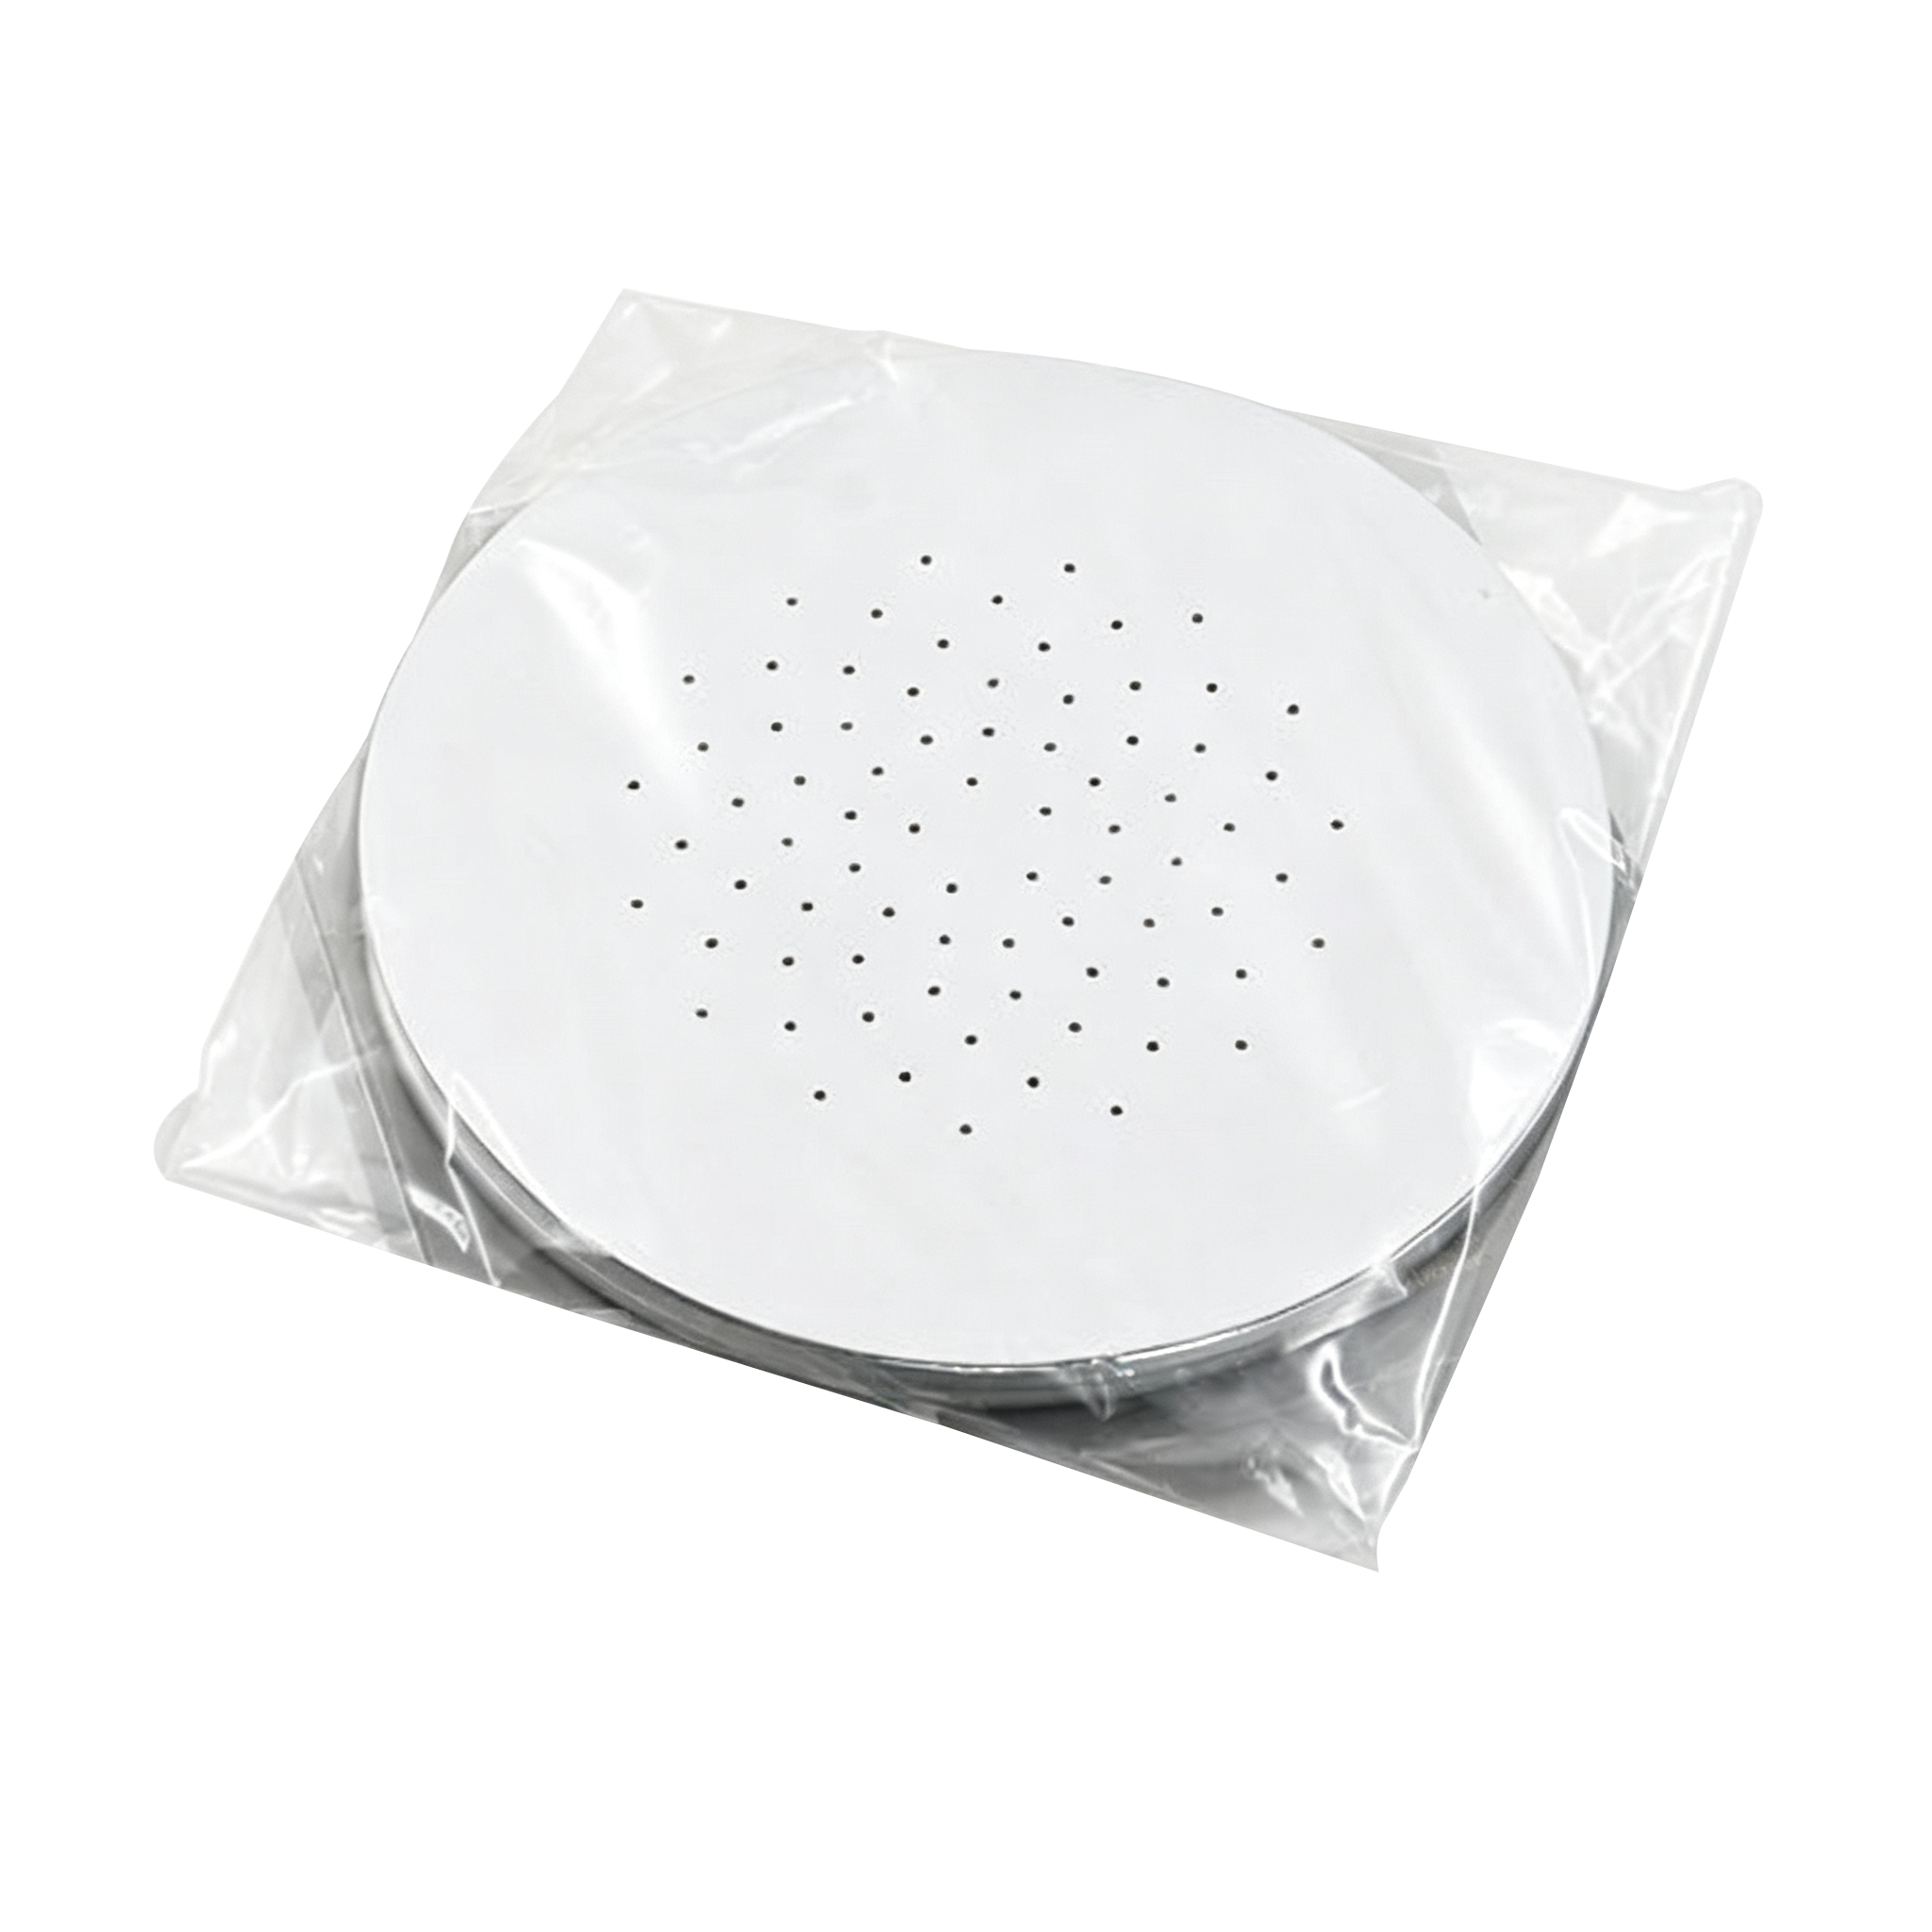
A 穴あきアルミニウムシーシャホイル シートは製造段階でこれを解決します。穴は機械工具を使用して一定の反復可能なパターンで開けられるため、バッチ内のすべてのシートに同じ穴の直径、間隔、密度が形成されます。この一貫性は、見た目以上に重要です。その理由は次の 3 つです。
- 均一な気流分布により、セッション中に木炭を常に移動させる必要性が軽減されます。
- 熱伝達が予測可能であるということは、同じ炭数であればセッションごとに同様の煙密度が生成されることを意味します。
- ラウンジの新入社員は手動で突くテクニックを学ぶ必要がないため、スタッフのトレーニング時間が短縮されます。
エアフロー制御は熱がいかに効率的にミックスに到達するかを制御するため、穿孔パターンの一貫性は、フォイル自体の厚さよりもセッションの品質に大きな影響を与えます。
よくある手で突く間違い
| 間違い | ボウルへの影響 |
|---|---|
| 穴が大きすぎる、または破れている | 灰と小さな残り火の破片が混じる |
| 1 つのゾーンに穴が集中している | 不均一に焼け、片面は焦げるが、もう片面は冷めたまま |
| 全体的に穴が少なすぎる | ボウルが窒息する、炭が早く消える |
| フォイルがきつく伸びすぎている | 熱により亀裂が発生し、使用可能なセッション時間が短縮される |
シート、ロール、プレカットディスク: フォーマットの選択
水ギセル用のフォイルは通常 3 つの形式で販売されており、適切な選択は個人の好みだけではなく、量とワークフローによって決まります。
個別シート
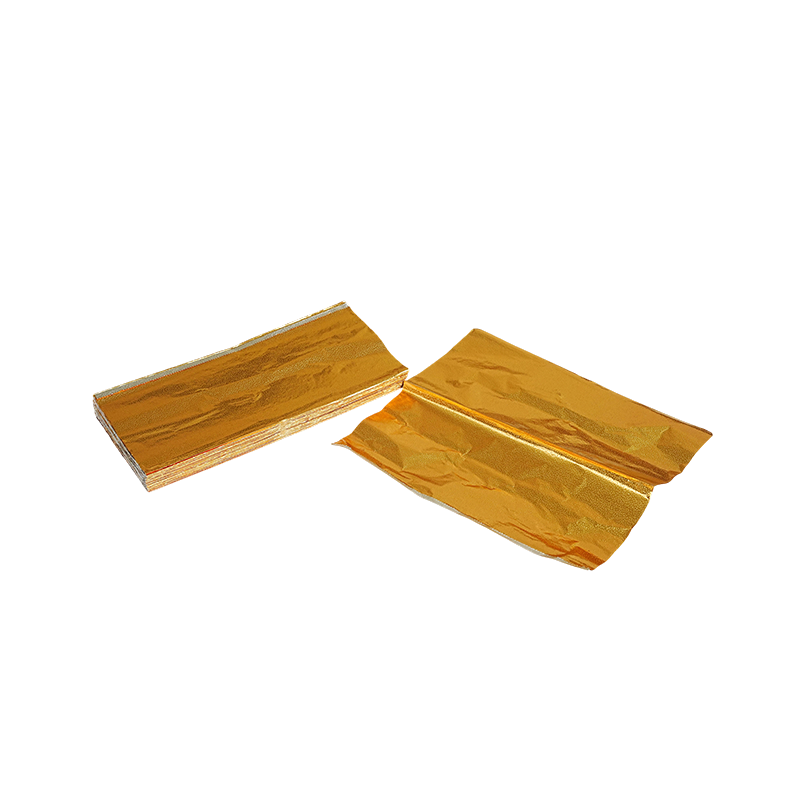
プレカットシートは、ホームユーザーや、セッションごとにボウルが 1 つまたは 2 つしか準備されない小規模なセットアップに便利です。ハサミや切削工具が不要で、各シートは標準的なボウルの直径に合わせてあらかじめサイズ設定されています。
圧延箔
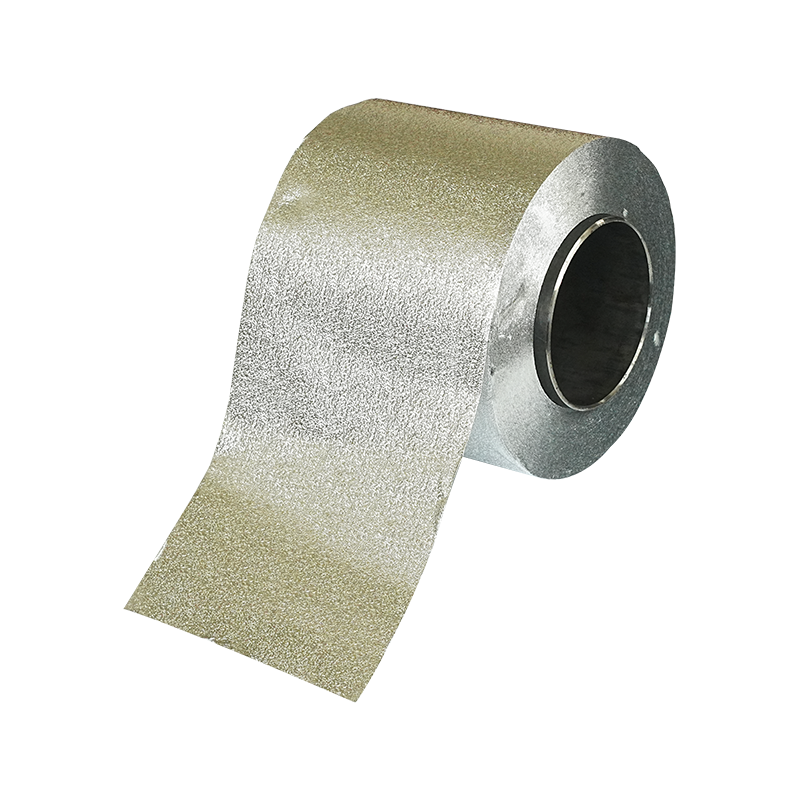
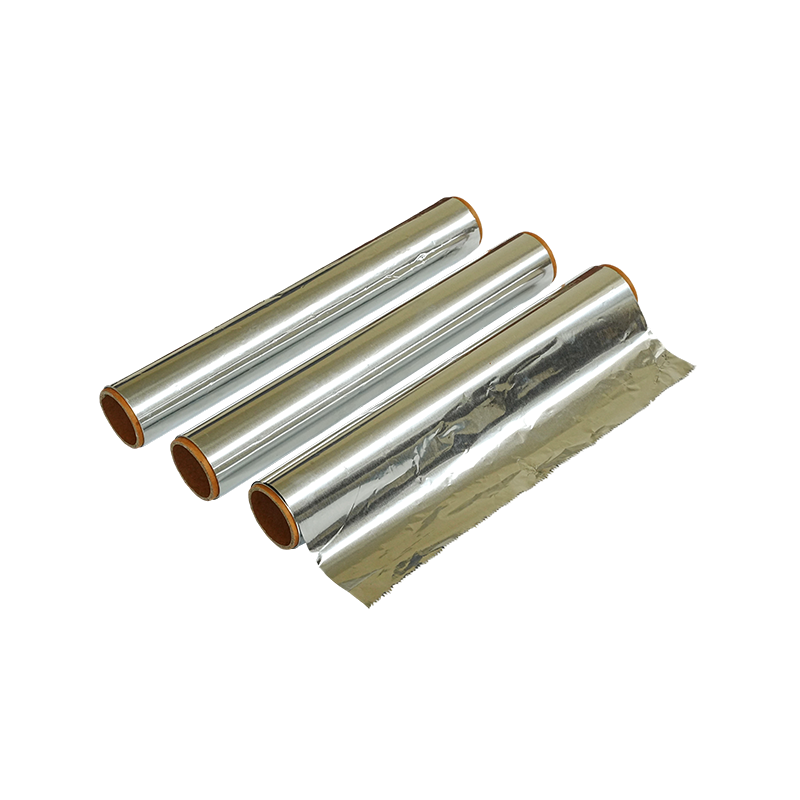
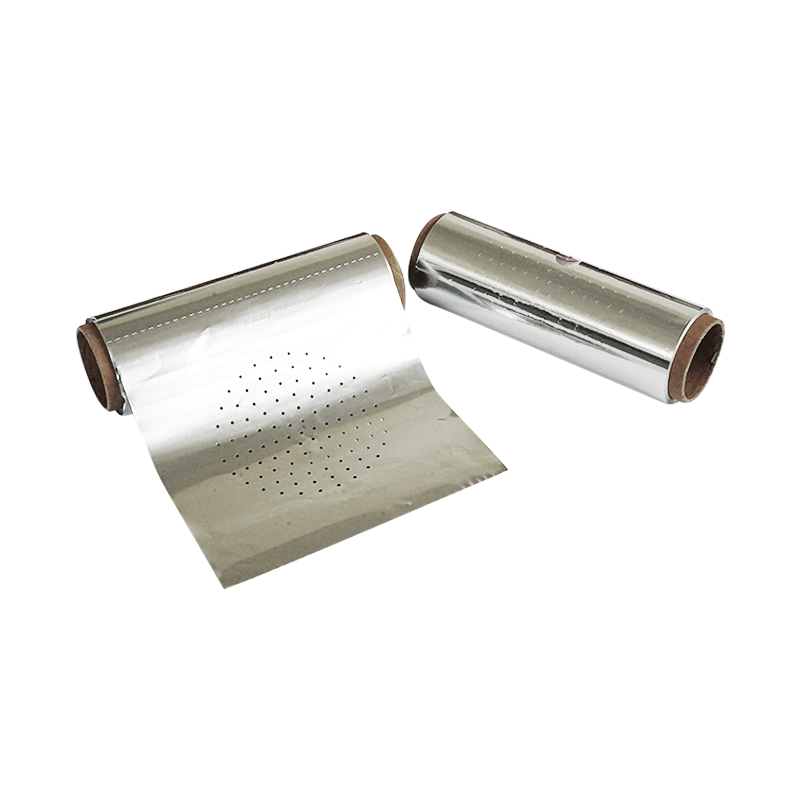
A シーシャアルミホイルロール ラウンジ、カフェ、または 1 日に何十杯ものボウルを準備する小売業者にとっては、通常、より経済的なオプションです。ロール状で購入すると、シートあたりの梱包コストが削減され、スタッフが非標準のボウルの形状に合わせてカスタム サイズにカットできるようになります。トレードオフは、ロール自体がその長さに沿って繰り返し穿孔パターンで製造されている場合を除き、ロールを切断する前に事前に穿孔するか、切断後に手動で穴を開けるステップのいずれかを必要とすることです。
プレカット穴あきディスク
これらは、プレカットシートの利便性と工場でのミシン目の一貫性を組み合わせたものです。ユニットあたりのコストは高くなりますが、両方の準備ステップが完全に不要になるため、スタッフの時間が限られている離職率の高いサービス環境では重要になります。
| フォーマット | ベストフィット | 準備時間 | ボウルあたりのコスト |
|---|---|---|---|
| 個別シート | 家庭用、小音量 | 低い | 中等度 |
| ロール、穴なし | 大容量、カスタムサイズ | 高 | 低い |
| プレカット穴あきディスク | ラウンジ、カフェ、ファストサービス | 最小限 | 高er |
熱管理と空気の流れ: 穴が実際にどのように機能するか
ホイルシートのミシン目模様は単なる装飾ではありません。制御された換気システムとして機能します。それぞれの穴は、木炭からの輻射熱を下のタバコに通過させる小さなチャネルとして機能し、混合物に直接到達する酸素の量を制限します。さもなければ穏やかな加熱ではなく燃焼を引き起こすことになります。
このバランスは、穴の直径と穴の密度という 2 つの変数によって制御されます。穴が小さく、穴の数が多いほど、熱は表面全体に均一に広がりますが、全体の伝達速度が遅くなり、セッションの長さが長くなります。大きくてまばらな穴は熱をより速く伝達しますが、より少ないスポットに熱が集中するため、セッション時間が短縮され、局所的な燃焼の可能性が高くなります。
代表的なミシン目パターンとその効果
- 細かく緻密なパターン: 穏やかな熱で長時間のセッションが可能で、焦げやすい軽めのミックスやフルーツベースのミックスに適しています。
- 中程度の間隔のパターン: バランスの取れた熱で、ほとんどの標準的なボウルのセットアップに適しています。
- 広くまばらなパターン: より速く、より強力な加熱。多くの場合、より密度の高い混合物または耐熱性の混合物と組み合わせます。
箔の厚さとゲージの選択
厚さは耐久性と熱伝達速度の両方に影響します。ホイルが薄いと加熱と冷却が速くなり、ボウルに新しい木炭を再充填する必要があるまでの有効期間が短くなる可能性があります。フォイルが厚いと熱をより長く保持できますが、表面全体が均一な温度に達するまでに時間がかかり、場合によってはセッションの開始時に開始が遅くなることがあります。
| ゲージ範囲 | 熱応答 | 典型的な使用例 |
|---|---|---|
| 0.008mm~0.010mm | 高速加熱、高速冷却 | 短いセッション、素早いターンオーバー設定 |
| 0.010mm~0.012mm | バランスのとれたレスポンス | 汎用、最も一般的な選択肢 |
| 0.012mm~0.016mm | 加熱が遅くなり、保温力が長くなる | セッションの延長、木炭の負荷の増加 |
厚さ以上に、取り扱い中の引き裂き抵抗が重要です。薄すぎるフォイルは、特に素材がわずかに脆くなる寒い環境では、ボウルの縁の上できつく引っ張られると伸びて穴が開く傾向があります。ミッドレンジのゲージは、ほとんどの商用および家庭環境において、扱いやすさと一貫した熱挙動の間で実用的なバランスを実現します。
セットアップと処理のベスト プラクティス
最高のフォイルであっても、伸びたり位置が間違っていると、パフォーマンスが低下します。いくつかの処理習慣により、セッションの一貫性に目に見える違いが生じます。
シートをボウルの縁の中央に完全に置きます
不均一な被覆により熱が予期せず逃げる隙間が生じ、穿孔パターンが設計された空気の流れのバランスが崩れます。
伸びすぎずにしっかり固定
フォイルをきつく引っ張りすぎると、応力がかかる部分で素材が薄くなり、その上に木炭を置いたときに破れてしまう可能性が高くなります。
余分なオーバーハングをトリミングする
ボウルの縁を越えて垂れ下がったゆるいエッジは、迷気流を捉えて不均一に冷却し、周囲付近の熱パターンに影響を与える可能性があります。
穴のパターンに応じたスペース炭
木炭片をより密な穴クラスターで整列させると、木炭片を任意に配置するよりも熱の均一性が向上します。
よくある質問
Q1: シーシャフォイルシートには何個の穴が必要ですか?
ボウルのサイズと必要な熱の強さに依存するため、単一の固定された数値はありませんが、ほとんどのバランスのとれたパターンは、ボウルが窒息したり、直接熱が入りすぎたりすることを避ける適度な密度の範囲に収まります。
Q2: フォイルは 2 回目のセッションで再利用できますか?
熱サイクルにより金属が弱くなり、既存の穴が拡大する傾向があり、空気流のバランスが元の設計からずれてしまうため、再利用は一般的に推奨されません。
Q3: フォイルが厚ければ厚いほどセッションは常に良いということですか?
必ずしもそうとは限りません。ホイルが厚いと熱を長く保持しますが、最初の加熱が遅くなるため、理想的な厚さは厚さだけではなくセッションの長さと木炭の種類によって決まります。
Q4: ボウルの片側がもう一方より早く燃えるのはなぜですか?
これは通常、タバコミックス自体に問題があるというよりも、穴が不均一であることや木炭の配置が不均一であることを示しています。
Q5: 穴あきホイルは普通のシートよりも追加コストを払う価値がありますか?
大量使用または商用使用の場合、通常、手動でのポークにかかる時間の節約と、一貫性のないセッションの削減により、ユニットあたりのコストの上昇が相殺されます。
Q6: 未使用のホイルはどのように保管すればよいですか?
ロールやシートを乾燥した密封容器に入れて直接熱から遠ざけると、使用前に材料が脆くなったり、微小な裂け目が発生したりするのを防ぐことができます。